
В чем разница между процессом намотки распылением и методом «труба в трубке»?
2026-11-03
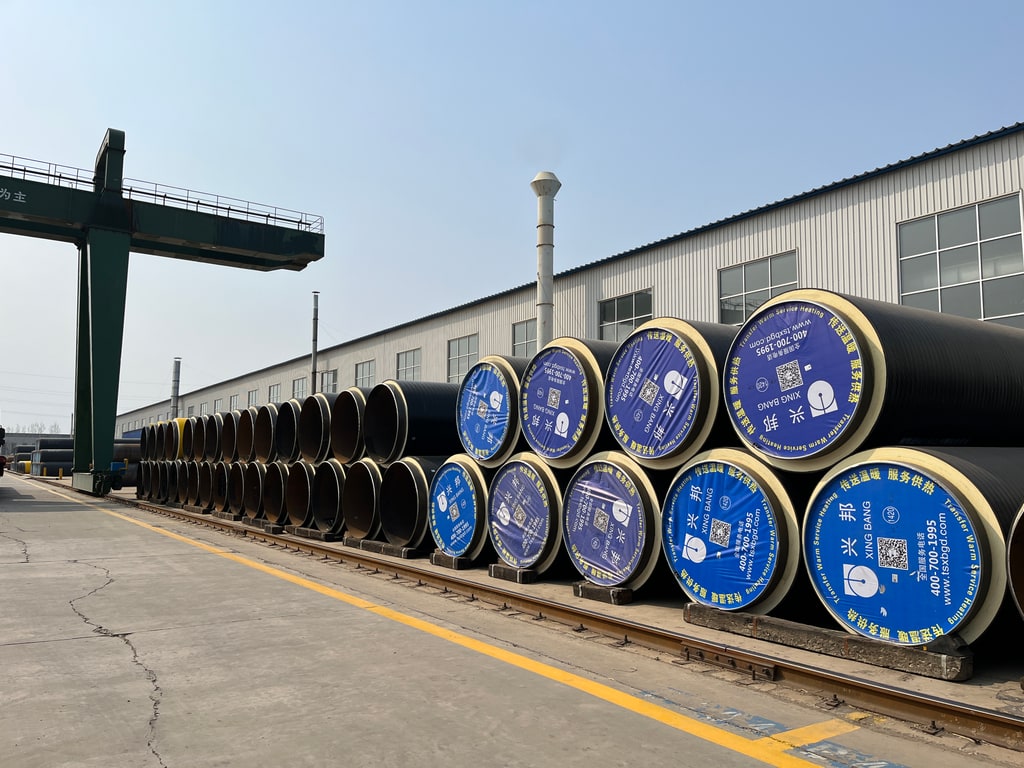
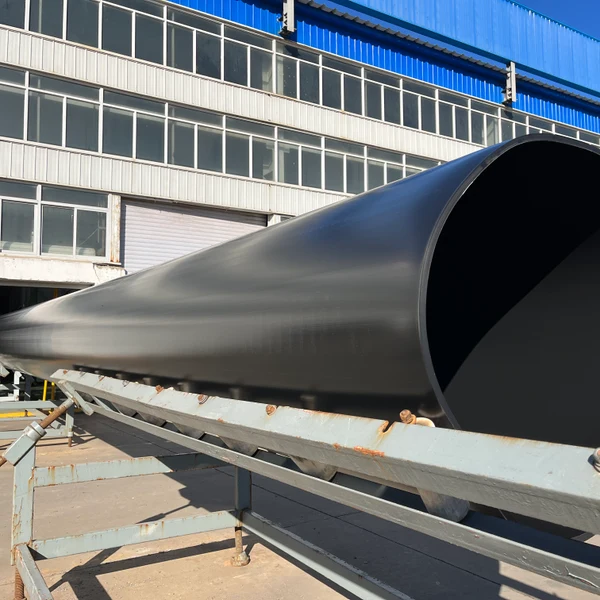
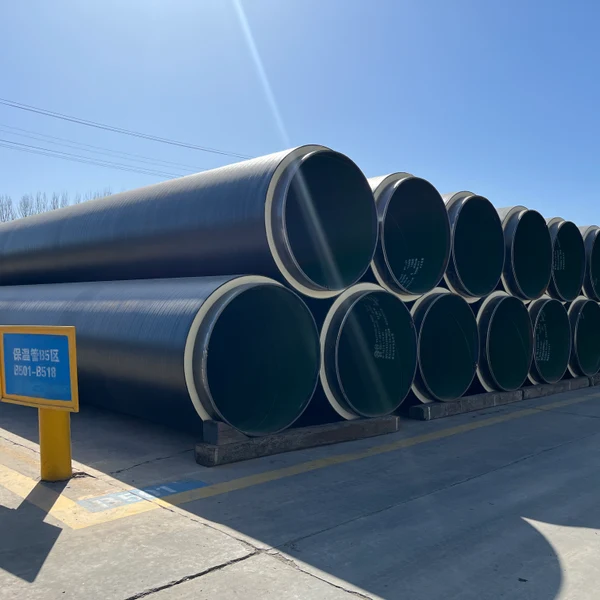
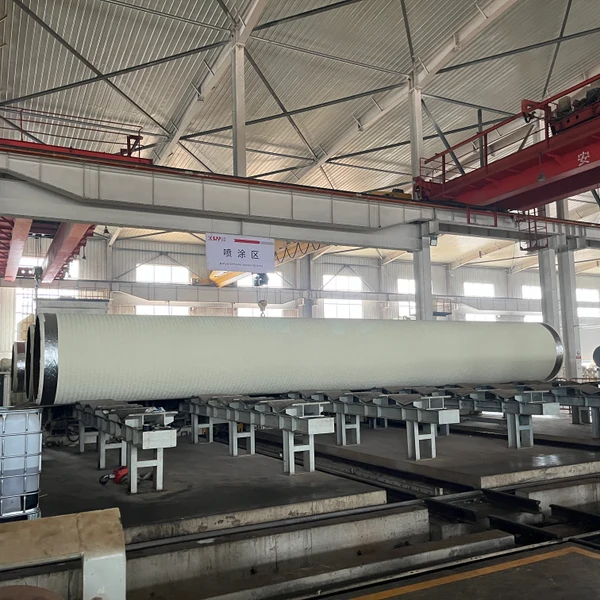
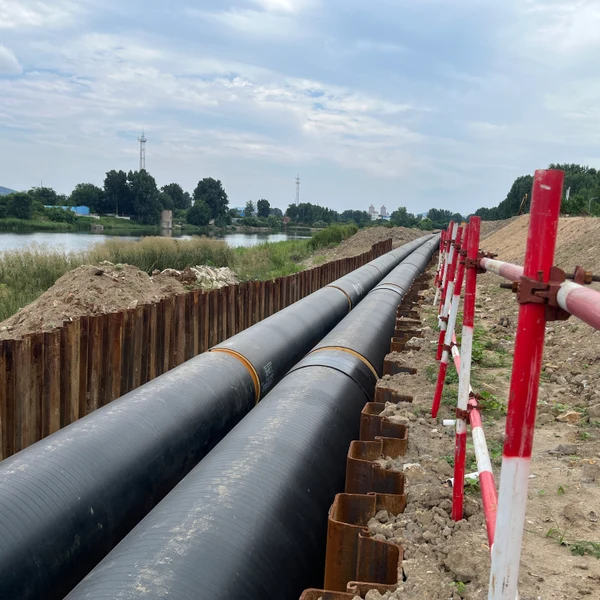
Существует два основных процесса производства сборных изолированных труб, заглубленных в землю: труба в трубе и намотка с напылением. Процесс «труба в трубе» заключается в помещении рабочей стальной трубы во внешнюю защитную трубу и заливке пенополиуретана в кольцевой зазор. Процесс намотки распылением заключается в распылении полиуретанового сырья непосредственно на внешнюю поверхность стальной трубы, а затем обертывании внешней защитной трубы из полиэтилена высокой плотности вокруг внешнего слоя.
Технология «труба в трубе» требует использования кронштейнов, обеспечивающих концентричность стальной трубы и внешней защитной трубы. Кронштейны подвязываются через каждые два-три метра, чтобы поддерживать стальную трубу в центре. Однако кронштейн образует тепловой мост, и тепло будет теряться по металлическому кронштейну от стальной трубы к внешней защитной трубе. При заливке пены сила удара после смешивания черного и белого материалов может наклонить кронштейн, что приведет к неравномерной толщине слоя пены. Процесс намотки распылением не требует использования кронштейнов. Полиуретан распыляется непосредственно на поверхность стальной трубы. Слой пены ровный и непрерывный, и нет проблем с тепловыми мостами.
С точки зрения стандартов оба процесса имеют соответствующие национальные стандарты. Процесс «труба в трубе» соответствует GB/T 29047-2021, а процесс намотки распылением соответствует GB/T 34611-2017 «Жесткая полиэтиленовая обмотка с напылением из полиуретана, сборная изоляционная труба для прямой прокладки». Теплоизоляционная труба, обернутая распылением, подходит для условий работы, в которых длительная рабочая температура не превышает 120°C, а периодические пиковые температуры не превышают 140°C.
В процессе намотки распылением предъявляются четкие требования к ровности поверхности, которая не должна превышать 15% от расчетной толщины слоя изоляции; внешний защитный слой конца трубы должен быть заподлицо со слоем изоляции и перпендикулярен оси рабочей стальной трубы, а допуск на угол не должен превышать 2,5°.
Оба процесса имеют свои собственные применимые сценарии. Процесс «труба в трубе» подходит для трубопроводов большого диаметра, а напыление имеет преимущества при обработке деталей малого и среднего диаметра, а также деталей специальной формы. Какой процесс выбрать, необходимо всесторонне обдумать с учетом диаметра трубы, размера производственной партии и требований проекта.