
Что вызывает появление дыр в пенопласте в изоляционном слое?
2026-09-22
Слой полиуретановой изоляции должен представлять собой однородный и плотный пенопласт, но иногда при разрезании трубы можно обнаружить локальные пустоты – дырочки в пенопласте. Наличие пустот серьезно ослабляет изоляционный эффект, а также является одной из скрытых опасностей преждевременного выхода трубы из строя.
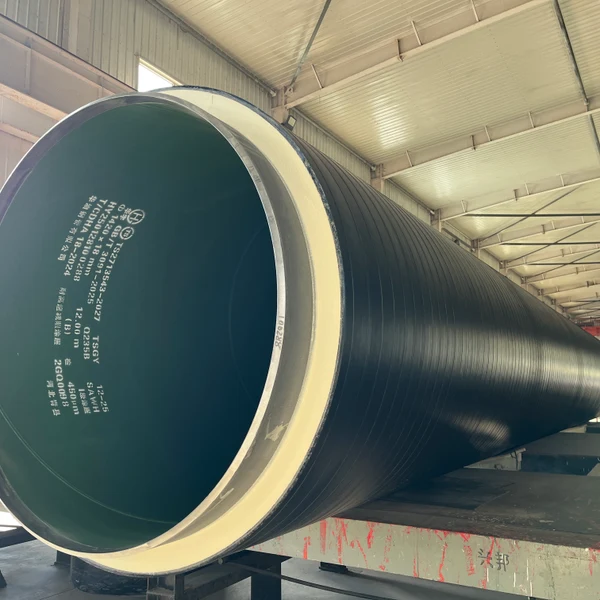
Основной причиной образования пустот является недостаточное впрыскивание пены. Процесс «труба в трубке» заключается в впрыскивании полиуретановой жидкости в кольцевое пространство между стальной трубой и внешней защитной трубой. Если количества впрыска недостаточно, пена не сможет заполнить все пространство. В целях экономии материалов некоторые производители делают скидки при расчете объема наполнения, в результате чего появляются местные вакансии. Плохая текучесть полиуретанового композиционного материала также приведет к невозможности его равномерного распределения в процессе заливки и образованию пустот.
Недостаточное давление впрыска также может вызвать кариес. Пенополиуретан требует определенного давления впрыска для равномерного распределения сырья по всем углам кольцевого пространства. Если давление слишком низкое, сырье не будет поступать к дальнему концу, и на дальнем конце может появиться полость. Давление впрыска заводского оборудования для вспенивания высокого давления обычно составляет 10-20 МПа, что может обеспечить равномерное распределение сырья. Однако у некоторых производителей, имеющих сырое оборудование, давление впрыска недостаточное, и качество их продукции, естественно, нестабильно.
Причиной также является недостаточный предварительный нагрев стальных труб. Вспенивание полиуретана является экзотермической реакцией и требует определенного количества тепла для поддержания реакции. Если температура стальной трубы слишком низкая, пена будет быстро сжиматься после контакта с холодной поверхностью, а вспенивание и затвердевание будут замедлены, что легко приведет к образованию усадочных пустот. Если при зимнем производстве вспенивание производить непосредственно без предварительного подогрева, риск образования пустот будет выше.
Если в процессе вспенивания появляется граница раздела между двумя пенами, также легко образуются полости. Идеальное вспенивание достигается за одну непрерывную заливку без перерыва. Если перфузия прерывается из-за отказа оборудования или эксплуатационных ошибок, швам между двумя пенопластами будет трудно полностью герметизировать, оставляя пустоты. Если полость образуется, ее можно обнаружить во время заводского осмотра или пропустить. Выбор производителя с полными возможностями тестирования при покупке может в определенной степени снизить риск попадания полостей на строительную площадку.